


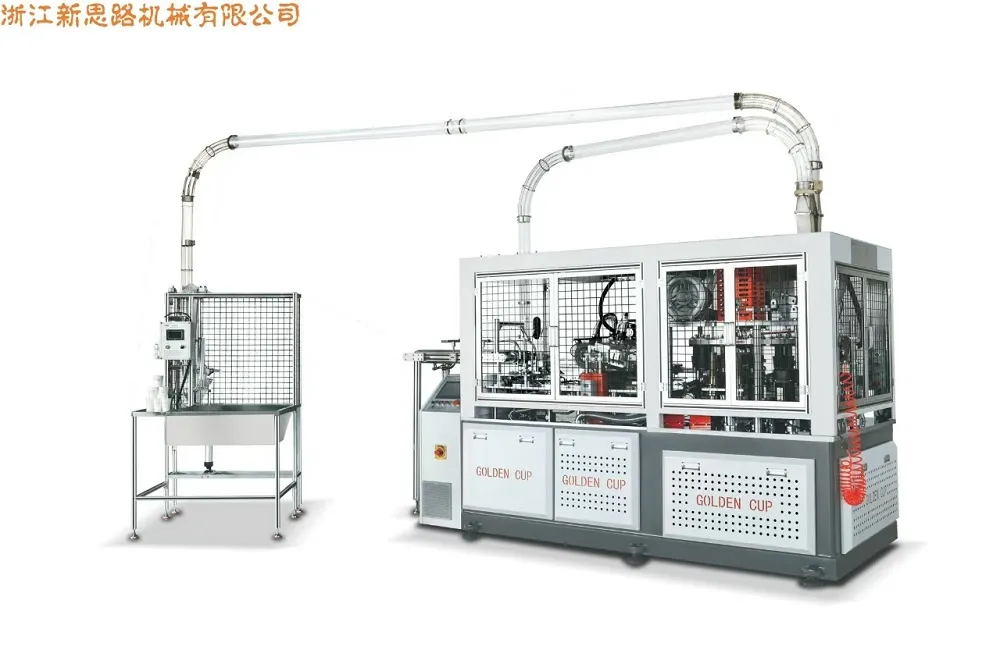
การเปลี่ยนไปใช้บรรจุภัณฑ์ด้านอาหารที่ใช้เส้นใยสร้างแรงกดดันอย่างที่ไม่เคยเกิดขึ้นมาก่อนให้กับผู้ผลิตในการส่งมอบชามที่มีโครงสร้างที่เชื่อถือได้ มองเห็นได้สม่ำเสมอ และเข้ากันได้กับการเคลือบกั้นที่ทันสมัย ที่XSL-2000S/XSL-2000F เครื่องชามสลัด / เครื่องชามกระดาษสี่เหลี่ยมตอบสนองความต้องการที่บรรจบกันนี้ผ่านแพลตฟอร์มการขึ้นรูปสองโมเดลที่แยกการผลิตชามกลมจากการผลิตชามสี่เหลี่ยม ขณะเดียวกันก็แบ่งปันการส่งผ่านหลัก การควบคุม และวิศวกรรมด้านสุขอนามัย บทความนี้จะตรวจสอบสถาปัตยกรรมทางเทคนิคของเครื่องจักร ความเข้ากันได้ของวัสดุ ตรรกะในการบำรุงรักษา และเส้นทางการบูรณาการ โดยนำเสนอข้อมูลอ้างอิงที่มีโครงสร้างแก่วิศวกรการผลิตและนักกลยุทธ์ด้านบรรจุภัณฑ์เพื่อประเมินว่าแพลตฟอร์มดังกล่าวสอดคล้องกับการดำเนินงานบริการด้านอาหารที่ขับเคลื่อนด้วยความยั่งยืนในปริมาณมากหรือไม่
- เหตุใดความต้องการชามที่ใช้ไฟเบอร์จึงเปลี่ยนลำดับความสำคัญในการผลิต
- ลอจิกแบบจำลองคู่: การขึ้นรูปชามกลมและสี่เหลี่ยม
- สถาปัตยกรรมทางเทคนิคและการควบคุมการเคลื่อนไหว
- การเข้าถึงวิศวกรรมสุขอนามัยและการบำรุงรักษา
- ความเข้ากันได้ของวัสดุและประสิทธิภาพของสิ่งกีดขวาง
- บูรณาการกับปลอกและระบบการตรวจสอบ
- ขอบเขตการปฏิบัติงานและความเป็นจริงในการปฏิบัติงาน
- คำถามที่พบบ่อย
1. เหตุใดความต้องการชามที่ใช้ไฟเบอร์จึงเปลี่ยนลำดับความสำคัญในการผลิต
ผู้ประกอบการด้านอาหารกำลังเผชิญกับการเปลี่ยนแปลงเชิงโครงสร้างในวิธีการบรรจุหีบห่ออาหารพร้อมรับประทาน แรงกดดันด้านกฎระเบียบเกี่ยวกับพลาสติกแบบใช้ครั้งเดียว ผสมผสานกับความต้องการของผู้บริโภคสำหรับวัสดุที่ย่อยสลายได้และรีไซเคิลได้ ได้เร่งการเปลี่ยนชามพลาสติกขึ้นรูปด้วยกระดาษแข็งแทนสำหรับสลัดบาร์ ครัวบนคลาวด์ และเครือข่ายบริการด่วน ขณะนี้รูปแบบชามกระดาษมีส่วนทำให้บรรจุภัณฑ์อาหารสำหรับนำกลับบ้านมีส่วนแบ่งเพิ่มขึ้น และตลาดชามกระดาษทั่วโลกได้รับการคาดการณ์ว่าจะขยายตัวในอัตราทบต้นประมาณ 6.5% ต่อปีจนถึงต้นทศวรรษ 2030[อ้างอิง: 0] ภาคเสริมนี้ไม่ใช่แค่เรื่องราวที่มีปริมาณมากเท่านั้น มันเป็นเรื่องข้อกำหนด เนื่องจากโบลิ่งไฟเบอร์จะต้องทำงานภายใต้เงื่อนไขที่พลาสติกเคยใช้งานก่อนหน้านี้โดยไม่มีการตำหนิ
ชามสลัดมีข้อจำกัดทางวิศวกรรมชุดหนึ่งโดยเฉพาะ พวกเขาต้องการความแข็งแกร่งเพียงพอที่จะต้านทานการเสียรูปเมื่อเติมส่วนผสมที่หนาแน่นและชื้น พวกเขาต้องการชั้นกั้นที่ป้องกันการเคลื่อนตัวของความชื้นและคราบน้ำมันโดยไม่กระทบต่อความสามารถในการรีไซเคิล พวกเขาจะต้องทำรังอย่างมีประสิทธิภาพสำหรับการขนส่งในขณะที่แยกอย่างสะอาดในระหว่างการทำลายบนสายความเร็วสูง และยังมีกราฟิกของแบรนด์ที่ต้องการการสร้างตะเข็บที่แม่นยำและความสามารถในการทำซ้ำของมิติเพิ่มมากขึ้น สำหรับทีมงานฝ่ายผลิตXSL-2000S/XSL-2000F เครื่องชามสลัด / เครื่องชามกระดาษสี่เหลี่ยมแพลตฟอร์มเข้าสู่ภูมิทัศน์นี้ไม่ใช่แบบถ้วยทั่วไป แต่เป็นระบบที่เน้นโถซึ่งมีรูปแบบทรงกลมและสี่เหลี่ยมที่แตกต่างกัน
2. ตรรกะแบบ Dual-Model: การขึ้นรูปชามกลมและสี่เหลี่ยม
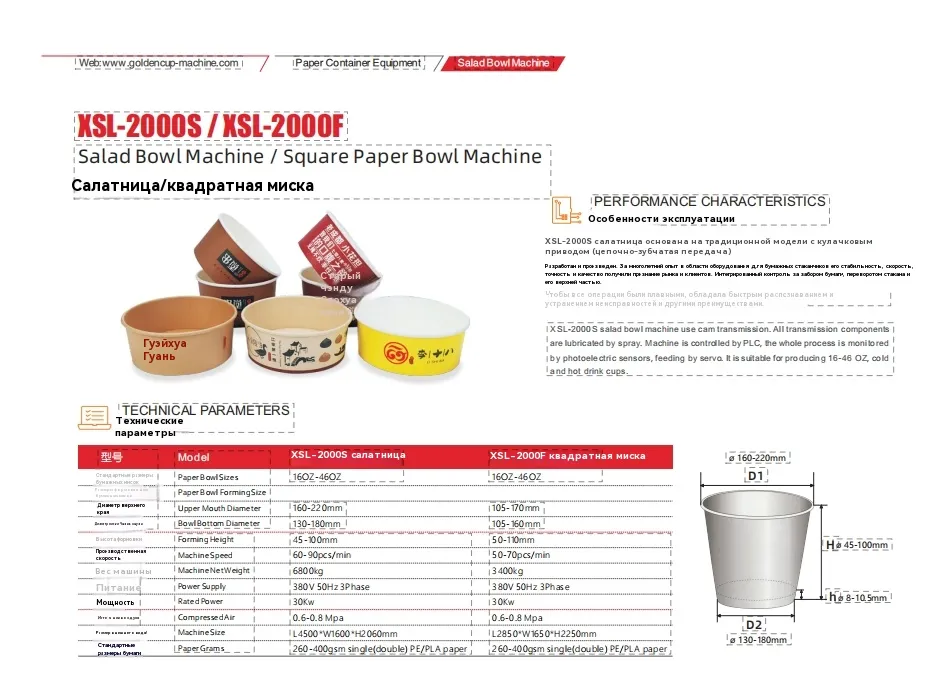
แพลตฟอร์มดังกล่าวได้รับการจัดระเบียบโดยมีโมเดลสองรุ่นที่มีพื้นฐานการควบคุมและการส่งผ่านร่วมกัน แต่มีความแตกต่างกันในรูปทรงทางเรขาคณิต XSL-2000S ได้รับการกำหนดค่าสำหรับชามสลัดทรงกลม โดยรองรับช่วงขนาดการขึ้นรูปที่เส้นผ่านศูนย์กลางปากด้านบน 160–220 มม. และเส้นผ่านศูนย์กลางด้านล่าง 130–180 มม. โดยมีความสูงในการขึ้นรูป 45–100 มม. XSL-2000F เป็นโถทรงสี่เหลี่ยม โดยมีช่วงเส้นผ่านศูนย์กลางปากด้านบน 105–170 มม. ช่วงเส้นผ่านศูนย์กลางด้านล่าง 105–130 มม. และความสูงขึ้นรูป 50–110 มม. ทั้งสองรุ่นรองรับช่วงความจุ 16–46 ออนซ์ ซึ่งครอบคลุมสลัด ชามธัญพืช และบรรจุภัณฑ์สำหรับเตรียมอาหาร
วิธีการแบบสองโมเดลนี้มีความสำคัญเนื่องจากชามสี่เหลี่ยมและชามกลมไม่สามารถใช้แทนกันได้ในการทำงานขั้นปลายน้ำ รูปแบบสี่เหลี่ยมจัตุรัสช่วยเพิ่มประสิทธิภาพเชิงปริมาตรให้สูงสุดในระหว่างการขนส่งและการนำเสนอชั้นวาง ในขณะที่รูปแบบทรงกลมสอดคล้องกับสินค้าคงคลังบนฝาทั่วไปและเครื่องมือเจาะแบบวงกลม ฝ่ายการผลิตที่ให้บริการลูกค้าหลายรายหรือโปรแกรมเมนูได้รับประโยชน์จากตระกูลเครื่องจักรเดียวที่สามารถกำหนดค่าเป็นรูปทรงใดก็ได้ โดยไม่ต้องสร้างตรรกะการปฏิบัติงานทั้งหมดใหม่บนแพลตฟอร์มที่ไม่คุ้นเคย
ลักษณะแพลตฟอร์มที่ใช้ร่วมกัน
- การแยกโครงสร้างแบบเดสก์ท็อปแยกแม่พิมพ์ที่ขึ้นรูปออกจากชุดส่งกำลัง ทำให้โซนผลิตภัณฑ์แตกต่างจากส่วนประกอบทางกลที่ต้องหล่อลื่น [อ้างอิง: 1]
- ระบบส่งกำลังแบบปิดตั้งอยู่ใต้โครงโต๊ะ พร้อมด้วยระบบหล่อลื่นอัตโนมัติและกลไกการจัดตำแหน่งแบบถังเพื่อการเคลื่อนที่ของการจัดตำแหน่งที่ราบรื่น[อ้างอิง:2]
- การควบคุมโดยใช้ PLCด้วยการติดตามโฟโตอิเล็กทริกและการป้อนเซอร์โวรองรับรอบการขึ้นรูปซ้ำ และลดการแทรกแซงด้วยตนเองระหว่างการปรับขนาด[อ้างอิง:3]
3. สถาปัตยกรรมทางเทคนิคและการควบคุมการเคลื่อนไหว
สถาปัตยกรรมการเคลื่อนไหวของเครื่องจักรสร้างขึ้นจากระบบส่งกำลังที่ขับเคลื่อนด้วยลูกเบี้ยวพร้อมระบบขับเคลื่อนเพลาตามยาว การส่งผ่านด้วยลูกเบี้ยวเป็นทางเลือกที่จงใจในการขึ้นรูปโบลว์ เนื่องจากจะสร้างลำดับการป้อนเปล่า การขึ้นรูปล่วงหน้า การขึ้นรูปขั้นสุดท้าย และการดีดออกที่ซิงโครไนซ์ทางกลไก โดยไม่ต้องอาศัยการจับเวลาแบบอิเล็กทรอนิกส์สำหรับทุกแกนโดยเฉพาะ ผลลัพธ์ที่ได้คือจังหวะที่กำหนดโดยกลไก จึงมีความไวต่อความผันผวนเล็กน้อยในการตอบสนองของเซอร์โวในระหว่างการผลิตที่ยาวนาน
การป้อนกระดาษแบบเซอร์โวจะควบคุมการแนะนำกระดาษเปล่า ในขณะที่การติดตามด้วยโฟโตอิเล็กทริกจะตรวจสอบการลงทะเบียนของกระดาษที่พิมพ์ไว้ล่วงหน้า การรวมกันนี้เกี่ยวข้องโดยเฉพาะกับโบลิ่งที่มีกราฟิกของแบรนด์หรือการเคลือบกั้นที่ใช้ในการลงทะเบียน เมื่อรูปแบบการพิมพ์เคลื่อนไป ระบบโฟโตอิเล็กทริกจะตรวจจับความเบี่ยงเบน และเซอร์โวฟีดจะแก้ไขตำแหน่งว่างก่อนที่จะขึ้นรูป ระบบควบคุมรวมฟังก์ชันเหล่านี้ไว้ในอินเทอร์เฟซ PLC เดียว ช่วยให้ผู้ปฏิบัติงานสามารถปรับพารามิเตอร์การขึ้นรูปและติดตามสภาวะข้อผิดพลาดจากแผงเดียว แทนที่จะประสานระบบย่อยที่แยกจากกัน
องค์ประกอบการเคลื่อนไหวและการควบคุมหลัก
- การส่งผ่านลูกเบี้ยว:ลำดับการขึ้นรูปที่ซิงโครไนซ์เชิงกลกับระบบขับเคลื่อนเพลาตามยาว
- การจัดทำดัชนีแบบบาร์เรล:การเคลื่อนไหวเป็นระยะที่ราบรื่นและทนทานสำหรับโต๊ะแม่พิมพ์
- การควบคุม PLC:การจัดการพารามิเตอร์แบบรวมศูนย์และการวินิจฉัยข้อผิดพลาด
- การให้อาหารเซอร์โว:ตำแหน่งว่างที่แม่นยำ โดยเฉพาะอย่างยิ่งสำหรับการพิมพ์ที่ลงทะเบียน
- การติดตามโฟโตอิเล็กทริค:การตรวจสอบการลงทะเบียนอย่างต่อเนื่องระหว่างการผลิต
4. การเข้าถึงวิศวกรรมสุขอนามัยและการบำรุงรักษา
ในการผลิตบรรจุภัณฑ์ที่สัมผัสกับอาหาร สุขอนามัยไม่ใช่การเคลือบขั้นสุดท้ายที่ปลายสายการผลิต มันเป็นคุณสมบัติของเรขาคณิตของเครื่อง โครงสร้างแบบเดสก์ท็อปของแพลตฟอร์มสร้างการแยกทางกายภาพระหว่างพื้นที่แม่พิมพ์ขึ้นรูปและระบบส่งกำลัง ฝุ่นกระดาษและเศษเส้นใยที่เกิดขึ้นระหว่างการขึ้นรูปยังคงอยู่ในโซนผลิตภัณฑ์ ขณะที่ลูกเบี้ยว เพลา และกลไกการกำหนดดัชนีที่มีการหล่อลื่นยังคงอยู่ด้านล่าง การแยกสารนี้ช่วยลดความเสี่ยงที่สารหล่อลื่นจะเคลื่อนเข้าสู่กระแสผลิตภัณฑ์ และลดความยุ่งยากในการทำความสะอาด เนื่องจากผู้ปฏิบัติงานไม่ได้เดินไปรอบๆ จุดเชื่อมต่อทางกลที่เปิดโล่ง
การหล่อลื่นอัตโนมัติของส่วนประกอบระบบเกียร์ยังช่วยสนับสนุนการวางแผนการบำรุงรักษาอีกด้วย แทนที่จะต้องใช้เวลาอัดจาระบีแบบแมนนวลซึ่งขึ้นอยู่กับวินัยของผู้ปฏิบัติงาน ระบบส่งกำลังแบบปิดจะได้รับสารหล่อลื่นผ่านระบบควบคุม สำหรับโรงงานที่ทำงานหลายกะ สิ่งนี้จะช่วยลดความแปรปรวนที่เกิดจากกำหนดการบำรุงรักษาด้วยตนเอง และช่วยให้ระบบส่งกำลังอยู่ในสภาพการทำงานที่มั่นคงมากขึ้นเมื่อเวลาผ่านไป
ตัวเลือกการออกแบบที่เน้นการบำรุงรักษา
- สร้างการเข้าถึงแม่พิมพ์โดยไม่ต้องรื้อกล่องเกียร์
- จุดหล่อลื่นแบบปิดช่วยลดการสัมผัสฝุ่นกระดาษและเศษเส้นใย
- การจัดเรียงลำกล้องช่วยลดแรงกระแทกเมื่อเทียบกับทางเลือกอื่นในการขับเคลื่อนแบบไม่ต่อเนื่อง
- การวินิจฉัย PLC ช่วยลดเวลาในการแก้ไขปัญหาโดยการระบุตำแหน่งและเงื่อนไขของข้อผิดพลาด
5. ความเข้ากันได้ของวัสดุและประสิทธิภาพของสิ่งกีดขวาง
เครื่องยอมรับกระดาษเคลือบ PE เดี่ยว PE สองชั้น และ PLA ในช่วง 260–400 GSM สำหรับทั้งสองรุ่น ช่องจ่ายวัสดุนี้มีความสำคัญเนื่องจากครอบคลุมการใช้งานโถต่างๆ ในทางปฏิบัติ น้ำสต๊อกที่เบากว่าในช่วงล่างสุดจะเหมาะกับปริมาณที่แห้งหรือมีความชื้นน้อยที่สุด ในขณะที่น้ำสต๊อกที่หนักกว่าและการเคลือบ PE หรือ PLA สองชั้นจะรองรับสลัดพร้อมน้ำสลัด ชามธัญพืชพร้อมซอส และรูปแบบการเตรียมอาหารแช่เย็นที่สร้างแรงกดดันต่อความชื้นอย่างยั่งยืนบนตะเข็บและรัศมีด้านล่าง
กระดาษเคลือบ PLA มีความเกี่ยวข้องมากขึ้น เนื่องจากแบรนด์ต่างๆ มองหาโซลูชันกั้นที่สามารถย่อยสลายได้ ซึ่งสอดคล้องกับกระแสการนำเส้นใยกลับมาใช้ใหม่ พารามิเตอร์การขึ้นรูปของเครื่องสามารถปรับได้เพื่อรองรับลักษณะการลื่นและการตอบสนองต่อความร้อนของ PLA ที่แตกต่างกันเล็กน้อยเมื่อเทียบกับโพลีเอทิลีน ผู้ผลิตที่ประเมินการเปลี่ยนจาก PE ไปเป็น PLA ควรตรวจสอบอุณหภูมิการขึ้นรูป เวลาคงตัว และแรงกดของตะเข็บบนกระดาษสต็อกที่พวกเขาตั้งใจจะใช้ เนื่องจากเคมีในการเคลือบแตกต่างกันไประหว่างซัพพลายเออร์และ PLC ของเครื่อง ทำให้สามารถจัดเก็บสูตรสำหรับการเปลี่ยนแปลงที่ทำซ้ำได้
| ข้อมูลจำเพาะ | XSL-2000S (ชามสลัดทรงกลม) | XSL-2000F (ชามกระดาษสี่เหลี่ยม) |
|---|---|---|
| ขนาดชามกระดาษ | 16 ออนซ์ – 46 ออนซ์ | 16 ออนซ์ – 46 ออนซ์ |
| เส้นผ่านศูนย์กลางปากบน | 160 – 220 มม | 105 – 170 มม |
| เส้นผ่านศูนย์กลางด้านล่าง | 130 – 180 มม | 105 – 130 มม |
| ความสูงในการขึ้นรูป | 45 – 100 มม | 50 – 110 มม |
| ความเร็วเครื่อง | 60 – 90 ชิ้น/นาที | 50 – 70 ชิ้น/นาที |
| น้ำหนักสุทธิของเครื่อง | 680 กก | 3,400 กก |
| แหล่งจ่ายไฟ | 380 โวลต์ 50 เฮิรตซ์ 3 เฟส | 380 โวลต์ 50 เฮิรตซ์ 3 เฟส |
| กำลังไฟพิกัด | 30 กิโลวัตต์ | 30 กิโลวัตต์ |
| อากาศอัด | 0.6 – 0.8 เมกะพาสคัล | 0.6 – 0.8 เมกะพาสคัล |
| ขนาดเครื่อง | L4500 × W1600 × H2060 มม | ยาว 2850 × กว้าง 1650 × สูง 2250 มม |
| กระดาษกรัม | 260 – 400 GSM (PE/PLA เดี่ยว/คู่) | 260 – 400 GSM (PE/PLA เดี่ยว/คู่) |
6. การบูรณาการกับปลอกและระบบการตรวจสอบ
เครื่องขึ้นรูปชามไม่ค่อยทำงานเหมือนเกาะโดดเดี่ยวในโรงงานผลิตที่โตเต็มที่ แพลตฟอร์มนี้รองรับการเชื่อมต่อกับหัวติดปลอก XSL-1500TW ทำให้สามารถผลิตโบลิ่งแบบผนังสองชั้นหรือผนังกระเพื่อม[อ้างอิง:4] โครงสร้างผนังสองชั้นช่วยเพิ่มความเป็นฉนวนและความแข็งแกร่งของโครงสร้าง ในขณะที่รูปทรงผนังกระเพื่อมช่วยเพิ่มทั้งประสิทธิภาพการระบายความร้อนและพื้นผิวสัมผัสที่โดดเด่นซึ่งแบรนด์ต่างๆ ใช้สำหรับการวางตำแหน่งระดับพรีเมียม ความสามารถในการเพิ่มตัวติดปลอกแขนที่ปลายน้ำหมายความว่าแพลตฟอร์มการขึ้นรูปเดียวกันสามารถรองรับกลุ่มผลิตภัณฑ์ทั้งแบบผนังเดี่ยวและผนังคู่ โดยไม่ต้องทำซ้ำสินทรัพย์การขึ้นรูปฐาน
การตรวจสอบด้วยภาพเสริมยังสามารถรวมเข้ากับการตรวจจับคุณภาพอัตโนมัติได้[อ้างอิง:5] การตรวจสอบด้วยสายตามีประโยชน์อย่างยิ่งสำหรับโบลิ่งที่มีกราฟิกที่พิมพ์ออกมาหรือพิกัดความเผื่อขนาดที่สำคัญ เนื่องจากสามารถระบุแนวที่ไม่ตรงของตะเข็บ การข้ามของการเคลือบ หรือการเบี่ยงเบนของมิติก่อนที่โบลิ่งที่เสร็จแล้วจะถึงการบรรจุ สำหรับการดำเนินงานที่จัดหาห่วงโซ่บริการด้านอาหารที่มีข้อกำหนดบรรจุภัณฑ์ที่เข้มงวด ชั้นการตรวจสอบนี้จะจัดทำบันทึกคุณภาพที่จัดทำเป็นเอกสาร แทนที่จะอาศัยการสุ่มตัวอย่างด้วยตนเองเป็นระยะๆ เพียงอย่างเดียว
เส้นทางความเข้ากันได้ขั้นปลาย
- เครื่องติดปลอก XSL-1500TW:เปลี่ยนจากผนังเดี่ยวกลายเป็นการผลิตผนังสองชั้นหรือผนังระลอกคลื่น
- โมดูลตรวจสอบด้วยสายตา:การตรวจจับความเบี่ยงเบนของมิติและการพิมพ์โดยอัตโนมัติ
- อินเทอร์เฟซการปฏิเสธและการนับ:เข้ากันได้กับอุปกรณ์การจัดการปลายน้ำมาตรฐาน
- การจัดเก็บสูตร PLC:รองรับการเปลี่ยนแปลงอย่างรวดเร็วระหว่างขนาดโถและข้อกำหนดเฉพาะของวัสดุ
7. ขอบเขตการปฏิบัติงานและความเป็นจริงในการปฏิบัติงาน
ตัวเลขความเร็วที่เผยแพร่สำหรับ XSL-2000S ระบุช่วงความเร็วของเครื่องจักร 60–90 ชิ้นต่อนาที โดยมีเอกสารทางการตลาดอ้างอิงถึง 120 ตู้คอนเทนเนอร์ต่อนาทีภายใต้เงื่อนไขบางประการ[reference:6][reference:7] ความแตกต่างมีความสำคัญต่อการวางแผนการผลิต ตัวเลขที่สูงขึ้นอาจสะท้อนถึงวัสดุที่ได้รับการปรับปรุง สภาวะการขึ้นรูปในอุดมคติ หรือการกำหนดค่าเฉพาะ ในขณะที่ช่วง 60–90 ชิ้น/นาทีแสดงถึงวงดนตรีที่ใช้งานจริง วิศวกรที่ประเมินแท่นควรใช้ช่วงระดับล่างถึงกลางเป็นพื้นฐานการวางแผนที่สมจริง และตรวจสอบความถูกต้องของปริมาณงานจริงด้วยกระดาษสต็อก รูปทรงของชาม และประเภทการเคลือบเฉพาะ
โครงสร้างสี่เหลี่ยมจัตุรัส XSL-2000F มีช่วงความเร็วแยกต่างหากที่ 50–70 ชิ้น/นาที การขึ้นรูปสี่เหลี่ยมมีข้อจำกัดทางเรขาคณิตเพิ่มเติมเมื่อเปรียบเทียบกับการขึ้นรูปทรงกลม เนื่องจากรัศมีมุมและผนังด้านข้างเรียบต้องการการไหลของวัสดุและการควบคุมตะเข็บที่แตกต่างกัน น้ำหนักสุทธิที่มากกว่าของเครื่อง คือ 3,400 กก. สำหรับรุ่น F เทียบกับ 680 กก. สำหรับรุ่น S ซึ่งสะท้อนถึงโครงสร้างการขึ้นรูปที่สำคัญกว่าซึ่งจำเป็นสำหรับรูปทรงโถทรงสี่เหลี่ยม ความแตกต่างเหล่านี้ไม่ใช่ข้อเสีย เป็นข้อแลกเปลี่ยนทางวิศวกรรมที่ทีมผู้ผลิตควรแมปกับส่วนประสมผลิตภัณฑ์จริงก่อนที่จะตัดสินใจกำหนดค่า
รายการตรวจสอบการประเมินผลการปฏิบัติงาน
- การตรวจสอบวัสดุ:ยืนยันว่าสต็อกกระดาษและการเคลือบที่เลือกอยู่ในช่วง 260–400 GSM และหน้าต่างความเข้ากันได้ของ PE หรือ PLA เดี่ยว/คู่
- การเปลี่ยนเครื่องมือ:วางแผนสำหรับการเปลี่ยนแปลงแม่พิมพ์และเครื่องมือขึ้นรูปเมื่อสลับระหว่างขนาดชามหรือระหว่างรุ่นกลมและสี่เหลี่ยม
- เสถียรภาพในการจ่ายอากาศ:รักษาอากาศอัดไว้ที่ 0.6–0.8 MPa เพื่อรองรับการขึ้นรูปและการดีดออกที่สม่ำเสมอ
- โครงสร้างพื้นฐานด้านพลังงาน:ตรวจสอบแหล่งจ่ายไฟสามเฟส 380 V 50 Hz และพิกัดกำลังไฟพิกัด 30 kW
- การซิงโครไนซ์ดาวน์สตรีม:ยืนยันว่าการใช้งานปลอกและโมดูลการตรวจสอบกำหนดเวลาตามอัตราเอาต์พุตจริง แทนที่จะเป็นค่าสูงสุดตามทฤษฎี
8. คำถามที่พบบ่อย
อะไรคือความแตกต่างหลักระหว่าง XSL-2000S และ XSL-2000F?
เครื่องสามารถใช้กระดาษเคลือบ PLA โดยไม่ต้องเปลี่ยนฮาร์ดแวร์ได้หรือไม่
เครื่องจักรรองรับการผลิตโถสองชั้นได้อย่างไร
ผู้ปฏิบัติงานควรคาดหวังข้อกำหนดการบำรุงรักษาอะไรบ้าง
มีการตรวจสอบด้วยภาพสำหรับการควบคุมคุณภาพชามที่พิมพ์หรือไม่
สรุป: แพลตฟอร์มที่สร้างขึ้นจากความเป็นจริงของการผลิตชามไฟเบอร์
การเปลี่ยนจากบรรจุภัณฑ์บริการด้านอาหารแบบพลาสติกมาเป็นเส้นใยไม่ใช่การแลกเปลี่ยนวัสดุง่ายๆ จำเป็นต้องมีการขึ้นรูปแพลตฟอร์มที่สามารถรองรับกระดาษที่เคลือบด้วยสิ่งกีดขวาง รักษาวินัยเชิงมิติในระยะยาว และบูรณาการเข้ากับปลอกและการตรวจสอบปลายน้ำโดยไม่สร้างปัญหาคอขวดใหม่ ที่XSL-2000S/XSL-2000F เครื่องชามสลัด / เครื่องชามกระดาษสี่เหลี่ยมตอบสนองต่อความเป็นจริงเหล่านี้ผ่านสถาปัตยกรรมแบบจำลองคู่ที่ใช้ตรรกะการควบคุม การแยกสุขอนามัย และความเข้ากันได้ของวัสดุร่วมกันทั้งในรูปแบบชามกลมและสี่เหลี่ยม สำหรับสภาพแวดล้อมการผลิตที่ความยืดหยุ่นในรูปทรงของโถชักโครกมีความสำคัญพอๆ กับความเร็ว แพลตฟอร์มดังกล่าวมีจุดเริ่มต้นที่มีโครงสร้างสอดคล้องกัน แทนที่จะเป็นแบบถ้วยแบบใช้ครั้งเดียวที่ปรับให้เหมาะกับงานที่แตกต่างกัน
ผู้ผลิตที่ประเมินแพลตฟอร์มนี้ควรเริ่มต้นด้วยแผนผังที่ชัดเจนเกี่ยวกับส่วนผสมผลิตภัณฑ์ ข้อมูลจำเพาะของวัสดุ และอุปกรณ์ปลายน้ำ สูตร PLC ของเครื่องจักร ปลอกโมดูลาร์และตัวเลือกการตรวจสอบ และการแยกโซนผลิตภัณฑ์ออกจากโซนส่ง ล้วนรองรับเส้นทางการใช้งานแบบเป็นขั้นตอน เนื่องจากชามสลัดที่ใช้เส้นใยยังคงเข้ามาแทนที่พลาสติกในช่องทางบริการด้านอาหารและร้านค้าปลีก คุณค่าของระบบการขึ้นรูปที่สามารถพัฒนาไปตามการเปลี่ยนแปลงรูปแบบและความก้าวหน้าในการเคลือบจะยังคงเป็นศูนย์กลางของกลยุทธ์การผลิต
สำหรับทีมวิศวกรที่ต้องการปรับความสามารถในการขึ้นรูปให้สอดคล้องกับเป้าหมายด้านความยั่งยืนและข้อกำหนดด้านบริการอาหารที่มีปริมาณมาก ขั้นตอนต่อไปคือการสนทนาทางเทคนิคโดยตรงถ้วยทองดูแลรักษาทรัพยากรด้านวิศวกรรมแอปพลิเคชันเพื่อรองรับการทดลองวัสดุ การกำหนดค่าเครื่องมือ และการวางแผนบูรณาการสำหรับทั้งรุ่น XSL-2000S และ XSL-2000F ไม่ว่าความต้องการจะเป็นปริมาณงานของโถทรงกลม ประสิทธิภาพเชิงปริมาตรของโถทรงสี่เหลี่ยม หรือแนวรวมกับปลอกหุ้มและการตรวจสอบด้วยภาพ สถาปัตยกรรมของแพลตฟอร์มได้รับการออกแบบมาให้กำหนดค่าแทนที่จะสร้างใหม่


